


Квалитет точности: что означают h8, H7, 6H и 6g
Квалитет — это номер, который задаёт ширину допуска гладкого размера: диаметра вала, отверстия, хвостовика. Чем меньше номер, тем уже допуск и тем точнее нужно сделать деталь. Всего квалитетов двадцать — от IT01 до IT18.
С квалитетами сталкивается каждый, кто выбирает инструмент: h8 пишут на сверлах, h6 — на хвостовиках фрез, H7 — на развёртках. А 6H на метчике и 6g на плашке выглядят похоже, но это уже допуски резьбы, у них своя система. Ниже разбираем обе на реальных числах и показываем, как по маркировке подобрать инструмент.
Коротко
- 10 h8 — диаметр от 9,978 до 10,000 мм. Строчная h: размер не больше номинала.
- 10 H8 — отверстие от 10,000 до 10,022 мм. Прописная H: размер не меньше номинала.
- h8 на сверле — допуск самого сверла. Отверстие после него получается крупнее и грубее, обычно H11–H12.
- Для обычной метрической резьбы берут метчик 6H (ISO 2) и плашку 6g.
Что такое квалитет
Две детали из одной партии никогда не совпадают до микрона. Поэтому на чертеже задают не одно число, а коридор: наименьший и наибольший допустимый размер. Ширина этого коридора — допуск.
Квалитет говорит, насколько широк коридор. Его обозначают буквами IT и номером: IT7, IT8, IT11. Буква перед номером показывает, где коридор стоит относительно номинала. Вместе они образуют поле допуска — то самое H7 или h8 с чертежа.
| Часть записи | Что означает | В примере |
|---|---|---|
| 10 | Номинальный размер | 10,000 мм |
| h | Положение поля: у h верхняя граница совпадает с номиналом | не больше 10,000 мм |
| 8 | Квалитет IT8 — ширина допуска | для 10 мм это 22 мкм |
| 10 h8 | Допустимые размеры | 9,978–10,000 мм |
Прописная буква относится к отверстию, строчная — к наружному размеру: валу, хвостовику, диаметру сверла. У H8 и h8 при одном номинале ширина одинаковая, но коридоры лежат по разные стороны от нуля: 10 H8 — это 10,000–10,022 мм. Буквы дальше от h и H сдвигают поле сильнее: e8 у шпоночной фрезы целиком меньше номинала, m7 у некоторых твердосплавных свёрл — целиком больше.
Один и тот же квалитет даёт разную ширину на разных размерах. IT7 для диаметра 10 мм — 15 мкм, для 20 мм — 21 мкм, для 100 мм — уже 35 мкм. Поэтому номер квалитета без размера ничего не говорит о микронах: сначала находите строку размера в таблице.
1 мкм = 0,001 мм. Запись «−22…0 мкм» — это коридор шириной 22 мкм, а не «±22».
| Поле | Отклонения, мкм | Размер, мм | Где встречается |
|---|---|---|---|
| h6 | −9…0 | 9,991–10,000 | хвостовики фрез и свёрл |
| h7 | −15…0 | 9,985–10,000 | твердосплавные свёрла, валы |
| h8 | −22…0 | 9,978–10,000 | свёрла из быстрорежущей стали |
| h9 | −36…0 | 9,964–10,000 | свёрла класса В по ГОСТ 2034-80 |
| e8 | −47…−25 | 9,953–9,975 | шпоночные фрезы |
| m7 | +6…+21 | 10,006–10,021 | отдельные серии твердосплавных свёрл |
| H7 | 0…+15 | 10,000–10,015 | точные отверстия после развёртки |
| H8 | 0…+22 | 10,000–10,022 | посадочные отверстия |
| H9 | 0…+36 | 10,000–10,036 | менее ответственные отверстия |
Таблица квалитетов до 500 мм
В таблице — ширина допуска в микронах по ГОСТ 25346-2013 (он построен на ISO 286-1). Найдите строку своего размера и столбец квалитета. Размер ровно на границе относится к верхней строке: 10 мм — к «св. 6 до 10», а 10,1 мм — уже к следующей.
| Размер, мм | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 | IT12 | IT13 | IT14 |
|---|---|---|---|---|---|---|---|---|---|---|
| до 3 | 4 | 6 | 10 | 14 | 25 | 40 | 60 | 100 | 140 | 250 |
| св. 3 до 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 | 120 | 180 | 300 |
| св. 6 до 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 | 150 | 220 | 360 |
| св. 10 до 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 | 180 | 270 | 430 |
| св. 18 до 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 | 210 | 330 | 520 |
| св. 30 до 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 | 250 | 390 | 620 |
| св. 50 до 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 | 300 | 460 | 740 |
| св. 80 до 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 | 350 | 540 | 870 |
| св. 120 до 180 | 18 | 25 | 40 | 63 | 100 | 160 | 250 | 400 | 630 | 1 000 |
| св. 180 до 250 | 20 | 29 | 46 | 72 | 115 | 185 | 290 | 460 | 720 | 1 150 |
| св. 250 до 315 | 23 | 32 | 52 | 81 | 130 | 210 | 320 | 520 | 810 | 1 300 |
| св. 315 до 400 | 25 | 36 | 57 | 89 | 140 | 230 | 360 | 570 | 890 | 1 400 |
| св. 400 до 500 | 27 | 40 | 63 | 97 | 155 | 250 | 400 | 630 | 970 | 1 550 |
Таблицу можно прокрутить вбок.
Квалитеты точнее IT5 (IT01–IT4) нужны для калибров, концевых мер и измерительных приборов. Грубее IT14 (IT15–IT18) — для литья, поковок и заготовок. Для размеров до 1 мм квалитеты IT14–IT18 не применяют.
Чтобы понять, какой квалитет реально получится, полезно знать возможности обработки. Цифры ниже — ориентиры: многое решают станок, режим и материал.
| Квалитет | Где встречается | Чем обычно получают |
|---|---|---|
| IT01–IT4 | калибры, концевые меры, измерительные приборы | доводка, притирка |
| IT5–IT6 | посадки подшипников, шпиндели, точные валы | шлифование, тонкое точение |
| IT7 | точные отверстия и валы | развёртывание, тонкое растачивание, шлифование |
| IT8–IT9 | посадочные места, пазы под шпонку | чистовое точение и фрезерование, сверление твердосплавным сверлом |
| IT10–IT12 | отверстия под крепёж, свободные размеры | сверление сверлом из быстрорежущей стали, зенкерование, черновая обработка |
| IT13–IT14 | неответственные размеры | резка, штамповка |
| IT15–IT18 | заготовки | литьё, ковка, газовая резка |
Квалитет на свёрлах, фрезах и развёртках
На инструменте квалитет может относиться к трём разным вещам: к размеру самого инструмента, к его хвостовику или к отверстию, которое он должен дать. Перепутать легко, а итог один — брак в детали или инструмент, который не встаёт в патрон.
Свёрла: h8 — это диаметр сверла, а не отверстия
Стандартные свёрла из быстрорежущей стали (DIN 338, DIN 340, DIN 345) делают с допуском h8. Для сверла 10 мм это значит, что режущая часть имеет диаметр от 9,978 до 10,000 мм. Больше номинала такое сверло быть не может.
Отверстие получается больше сверла и заметно грубее по точности: всё решают заточка, биение патрона, жёсткость и материал. Для обычного сверления сверлом из быстрорежущей стали рассчитывайте на H11–H12. Хорошие твердосплавные свёрла на жёстком станке дают H8–H9. Если на чертеже H7, после сверла нужна развёртка.
У твердосплавных свёрл обычно указывают два поля: для режущей части h7 или m7 и для хвостовика h6. Сверло с записью «D1 = 10 h7, D2 = 12 h6» имеет режущий диаметр 9,985–10,000 мм и хвостовик 11,989–12,000 мм. m7 — плюсовой допуск: сверло 10 m7 специально сделано чуть больше номинала, 10,006–10,021 мм. При замене такого сверла сохраняйте именно m7.
В ГОСТ 2034-80 свёрла делятся на классы точности: у классов А1 и В1 режущий диаметр h8, у класса В — h9. Класс задаёт и другие требования, например к биению, поэтому по одному диаметру его не определить.
Свёрла по металлу 10 мм
Все свёрла →
 Добавить в корзину
 Добавить в корзину
 Добавить в корзину
Фрезы: хвостовик h6, режущая часть — по серии
У концевой фрезы минимум два важных диаметра. Хвостовик почти всегда h6 — под цангу, термопатрон или зажим Weldon. Допуск режущей части зависит от серии: встречаются e8, f8, h7, h8, h10, и смотреть его нужно в каталоге производителя.
Шпоночные фрезы с полем e8 сделаны заранее меньше номинала, чтобы за один проход получить паз P9 под призматическую шпонку. У фрезы 10 e8 режущий диаметр 9,953–9,975 мм, а хвостовик 10 h6 — 9,991–10,000 мм. Номинал один, поля разные.
Если фреза идёт по контуру с коррекцией, важен её фактический диаметр. Допустим, фреза по факту 9,964 мм, а программа написана под 10,000 — контур сместится на 0,018 мм на сторону. Это исправляется коррекцией радиуса в стойке, а не заменой фрезы.
Радиус профиля задают отдельно: R2 ±0,02 означает радиус от 1,98 до 2,02 мм. Ширину дисковых фрез задают отдельным полем: например, 20 js12 — это 19,895–20,105 мм.
Развёртки: H7 — это отверстие, которое вы получите
Надпись «развёртка 20 H7» значит: инструмент рассчитан на отверстие 20 H7, то есть 20,000–20,021 мм. Режущий диаметр самой развёртки держат в более узком коридоре внутри этого, ближе к верхней границе, чтобы оставался запас на износ.
По DIN 1420 наибольший диаметр развёртки на 15 % IT ниже верхней границы отверстия, а допуск на её изготовление — 35 % IT (оба значения округляют в большую сторону). Для 20 H7, где IT7 = 21 мкм, получается развёртка 20,009–20,017 мм.
Из этого следуют две практические вещи. Отверстие нельзя проверять по размерам развёртки: 20,018 мм — нормальное отверстие H7, хотя развёртки такого диаметра не бывает. И нельзя исправить развёрткой отверстие, которое уже больше нужного, — она только снимает металл. Под развёртку оставляют припуск, его величину берут из рекомендаций к серии.
Зенкеры и зенковки
Зенкер, как и развёртку, маркируют по отверстию: зенкер под 20 H11 должен дать 20,000–20,130 мм. Отверстие 20,100 мм для H11 годное, а для H7 с верхней границей 20,021 мм — уже брак, и развёртка его не спасёт.
У зенковки главный параметр — угол: 90° под потайные винты, 60° для центровых отверстий и снятия фасок, 120° под заклёпки. Квалитета у угла нет. Глубину контролируют отдельно: при угле 90° лишние 0,1 мм глубины увеличивают диаметр фаски на 0,2 мм.
Шпоночная фреза и зенковки
Все зенковки → Добавить в корзину
 Добавить в корзину
 Добавить в корзину
Допуски резьбы: 6H, 6g и другие
У резьбы своя система допусков — ГОСТ 16093-2004 и ISO 965. Запись похожа на гладкую, но устроена наоборот: сначала цифра, потом буква. M10×1,5-6H читается так: метрическая резьба диаметром 10 мм, шаг 1,5 мм, поле допуска 6H.
- Цифра — степень точности, от 3 до 9. Чем она меньше, тем уже допуск. Шестая — основная, по ней делают большую часть крепежа.
- Буква — основное отклонение. Прописные H и G — для внутренней резьбы, строчные h, g, f, e, d — для наружной. В ГОСТ для гаек есть ещё E и F — под толстые покрытия, их применяют редко.
- 6 в обозначении 6H — не квалитет IT6, а класс ISO 2 на метчике — не IT2. Это разные шкалы, сравнивать их напрямую нельзя.
Какие диаметры проверяют
У резьбы нет одного «диаметра». Наружный d — по вершинам болта — легко измерить штангенциркулем, но собираемость определяет средний диаметр d2: по нему расположены боковые стороны витков. У гайки нормируют средний D2 и внутренний D1.
Средний диаметр — не среднее арифметическое. У M10×1,5 он равен 9,026 мм, хотя полусумма 10 и 8,376 дала бы 9,188.
Поля резьбы M10×1,5 в цифрах
| Поле | Средний D2, мм | Внутренний D1, мм | Когда назначают |
|---|---|---|---|
| 4H | 9,026–9,138 | 8,376–8,566 | точные соединения, короткое свинчивание |
| 5H | 9,026–9,166 | 8,376–8,612 | точные соединения |
| 6H | 9,026–9,206 | 8,376–8,676 | основное поле для гаек и резьбовых отверстий |
| 7H | 9,026–9,250 | 8,376–8,751 | длинное свинчивание, менее точная обработка |
| 6G | 9,058–9,238 | 8,408–8,708 | запас под тонкое покрытие |
| Поле | Средний d2, мм | Наружный d, мм | Когда назначают |
|---|---|---|---|
| 6h | 8,894–9,026 | 9,764–10,000 | резьба без гарантированного зазора |
| 6g | 8,862–8,994 | 9,732–9,968 | основное поле для болтов и шпилек |
| 6f | 8,849–8,981 | 9,719–9,955 | увеличенный зазор |
| 6e | 8,827–8,959 | 9,697–9,933 | под покрытие |
| 6d | 8,799–8,931 | 9,669–9,905 | большой зазор, особые случаи |
Посмотрите на 6h, 6g, 6f и 6e: ширина допуска у них одинаковая — 132 мкм по среднему диаметру и 236 мкм по наружному. Буква просто сдвигает коридор вниз, точность не меняется. Поэтому 6e не «грубее» 6g, а меньше.
Если в паре гайка 6H и болт 6g, наименьшая разница их средних диаметров — 32 мкм. С болтом 6h она равна нулю, с 6e — 67 мкм. Именно этот промежуток и «съедает» покрытие, о нём ниже.
Иногда поле пишут из двух частей: 5H6H или 5h6h. Первая часть относится к среднему диаметру, вторая — к диаметру вершин (D1 у гайки, d у болта). Например, M10×1,5-5h6h: d2 = 8,920–9,026 мм, d = 9,764–10,000 мм. Если части одинаковые, пишут одну: 6g вместо 6g6g. Запись через дробь, M10×1,5-6H/6g, описывает уже соединение: слева гайка, справа болт.
Поле выбирают и с учётом длины свинчивания — участка, где витки болта и гайки реально работают вместе. Для M10×1,5 короткая группа S — до 5 мм, нормальная N — от 5 до 15 мм, длинная L — больше 15 мм. 6H и 6g рассчитаны на нормальную длину; на длинной накапливается погрешность шага, и там чаще ставят 7H и 7g6g.
Предельные размеры распространённых резьб
Для проверки готовой детали и подбора калибров — размеры самых ходовых метрических резьб в полях 6H и 6g.
| Резьба | D2 гайки 6H | D1 гайки 6H | d2 болта 6g | d болта 6g |
|---|---|---|---|---|
| M3×0,5 | 2,675–2,775 | 2,459–2,599 | 2,580–2,655 | 2,874–2,980 |
| M4×0,7 | 3,545–3,663 | 3,242–3,422 | 3,433–3,523 | 3,838–3,978 |
| M5×0,8 | 4,480–4,605 | 4,134–4,334 | 4,361–4,456 | 4,826–4,976 |
| M6×1 | 5,350–5,500 | 4,917–5,153 | 5,212–5,324 | 5,794–5,974 |
| M6×0,75 | 5,513–5,645 | 5,188–5,378 | 5,391–5,491 | 5,838–5,978 |
| M8×1,25 | 7,188–7,348 | 6,647–6,912 | 7,042–7,160 | 7,760–7,972 |
| M8×1 | 7,350–7,500 | 6,917–7,153 | 7,212–7,324 | 7,794–7,974 |
| M10×1,5 | 9,026–9,206 | 8,376–8,676 | 8,862–8,994 | 9,732–9,968 |
| M10×1,25 | 9,188–9,348 | 8,647–8,912 | 9,042–9,160 | 9,760–9,972 |
| M10×1 | 9,350–9,500 | 8,917–9,153 | 9,212–9,324 | 9,794–9,974 |
| M12×1,75 | 10,863–11,063 | 10,106–10,441 | 10,679–10,829 | 11,701–11,966 |
| M12×1,5 | 11,026–11,216 | 10,376–10,676 | 10,854–10,994 | 11,732–11,968 |
| M12×1,25 | 11,188–11,368 | 10,647–10,912 | 11,028–11,160 | 11,760–11,972 |
| M12×1 | 11,350–11,510 | 10,917–11,153 | 11,206–11,324 | 11,794–11,974 |
| M14×2 | 12,701–12,913 | 11,835–12,210 | 12,503–12,663 | 13,682–13,962 |
| M14×1,5 | 13,026–13,216 | 12,376–12,676 | 12,854–12,994 | 13,732–13,968 |
| M16×2 | 14,701–14,913 | 13,835–14,210 | 14,503–14,663 | 15,682–15,962 |
| M16×1,5 | 15,026–15,216 | 14,376–14,676 | 14,854–14,994 | 15,732–15,968 |
| M18×2,5 | 16,376–16,600 | 15,294–15,744 | 16,164–16,334 | 17,623–17,958 |
| M18×1,5 | 17,026–17,216 | 16,376–16,676 | 16,854–16,994 | 17,732–17,968 |
| M20×2,5 | 18,376–18,600 | 17,294–17,744 | 18,164–18,334 | 19,623–19,958 |
| M20×1,5 | 19,026–19,216 | 18,376–18,676 | 18,854–18,994 | 19,732–19,968 |
| M24×3 | 22,051–22,316 | 20,752–21,252 | 21,803–22,003 | 23,577–23,952 |
| M24×2 | 22,701–22,925 | 21,835–22,210 | 22,493–22,663 | 23,682–23,962 |
Таблицу можно прокрутить вбок.
Как выбрать метчик и плашку
Если чертёж не требует другого, для метрической резьбы берут гайку 6H и болт 6g. Это сочетание стоит по умолчанию в стандартах на крепёж, и под него выпускается основная масса инструмента. Значит, нужен метчик класса 6H (он же ISO 2) и плашка 6g.
В названиях метчиков поле часто пишут строчной буквой: «метчик M10×1,5 6h». Не путайтесь: речь о том же классе 6H / ISO 2 для внутренней резьбы.
| Класс метчика | Другие обозначения | Для резьбы |
|---|---|---|
| ISO 1 | 4H, SH6 | 4H, 5H |
| ISO 2 | 6H, SH8 | 4G, 5G, 6H |
| ISO 3 | 6G, SH10 | 6G, 7H, 8H |
| 7G | — | 7G, 8G |
Почему метчик ISO 2 подходит сразу для 4G, 5G и 6H? Метчик режет отверстие чуть больше себя, а сам изготовлен в узком коридоре внутри поля резьбы. Производитель заранее рассчитал, в какие поля попадёт гайка при нормальной разбивке. По той же логике чешские 2N и 3N ориентированы на 5H–6H и 6G–7H, а японские OH1–OH4 — это пределы среднего диаметра метчика. Для таких старых и зарубежных маркировок замену подбирают по таблице производителя.
Метчики M10×1,5 класса 6H (ISO 2)
Все метчики → Добавить в корзину
 Добавить в корзину
 Добавить в корзину
Что значит X: 6HX, 6GX
X — особое исполнение метчика: его размер сдвинут вверх по сравнению с обычным классом. Такие метчики делают для материалов, которые после нарезания «садятся», — нержавейки, титана, закалённых сталей. И для раскатников: они выдавливают витки, металл пружинит, и отверстие немного уменьшается. Метчик 6HX ставят, чтобы получить обычную резьбу 6H.
Насколько именно сдвинут размер, у каждого производителя своё — смотрите таблицу серии. Резьбу после метчика 6HX проверяют обычным калибром 6H: калибров «6HX» для деталей не бывает.
Метчики 6HX и раскатник M10×1,5
Все метчики → Добавить в корзину
 Добавить в корзину
 Добавить в корзину
Плашки
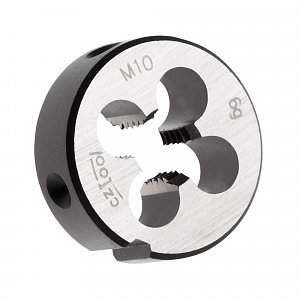
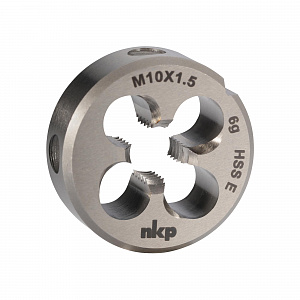
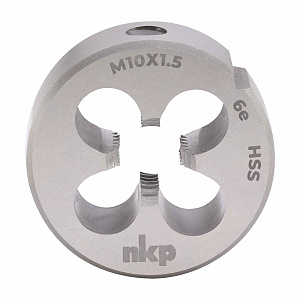
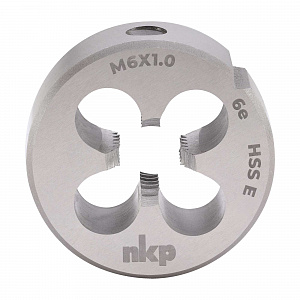
С плашками проще. Стандартное поле — 6g, под него сделано большинство круглых плашек по DIN EN 22568. Плашки 6h встречаются реже, для резьбы без зазора. 6e нужны для болтов, которые потом цинкуют: резьба выходит заранее меньше, и место под слой остаётся. Для грубых работ бывают плашки 8g с более широким допуском.
В названии плашки обычно два размера: «M10×1,5 6g 30×11 мм». Первый — резьба, второй — наружный диаметр и толщина корпуса. Плашкодержатель подбирают по 30×11, а не по M10.
Плашки M10×1,5 6g
Все плашки →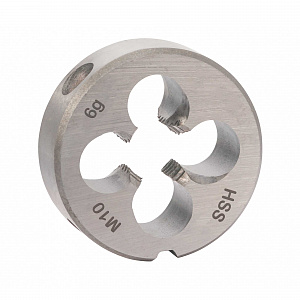 Добавить в корзину
 Добавить в корзину
 Добавить в корзину
Что написать в заявке
Чтобы подобрать инструмент с первого раза, сообщите:
- размер и шаг: M10×1,5, а не просто M10 — у M10 бывают шаги 1,5; 1,25; 1; 0,75 и 0,5 мм;
- поле резьбы по чертежу: 6H, 6g, 6e и так далее;
- материал детали;
- отверстие сквозное или глухое и его глубину;
- будет ли покрытие и какой толщины;
- как режете: на станке или вручную.
Например: «Метчик под M10×1,5-6H, нержавейка AISI 304, глухое отверстие глубиной 20 мм, без покрытия, обрабатывающий центр».
Резьба под покрытие
Цинк, никель, фосфат ложатся на резьбу слоем. Из-за угла профиля 60° слой толщиной t увеличивает средний диаметр болта примерно на 4t, а наружный — на 2t. Слой 10 мкм — это +40 мкм по среднему диаметру. При допуске 132 мкм это много.
| Болт до покрытия | d2 max до, мм | d2 max после, мм | Что будет с гайкой 6H |
|---|---|---|---|
| 6g | 8,994 | 9,034 | больше нижней границы гайки 9,026 — болт может не войти |
| 6e | 8,959 | 8,999 | до 9,026 остаётся 27 мкм |
Но и 6e решает не всё. Если чертёж требует 6g уже после покрытия, проверять нужно оба диаметра. Резьба M10×1,5-6e плюс 10 мкм даёт d2 = 8,867–8,999 мм и d = 9,717–9,953 мм, а поле 6g — это 8,862–8,994 и 9,732–9,968 мм. Сверху средний диаметр выходит за границу на 5 мкм, снизу наружный не дотягивает 15 мкм. Часть болтов, годных до покрытия, после него в 6g не попадёт. Для гарантии сужают исходные размеры или договариваются о толщине слоя.
На M6×1 картина та же: болт 6e после слоя 10 мкм может выйти за 6g на 6 мкм по среднему диаметру и не добрать 14 мкм по наружному.
Плашки 6e под покрытие
Все плашки →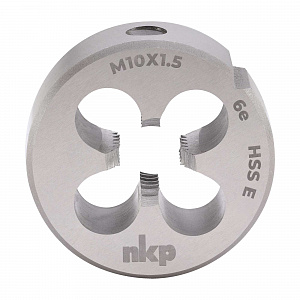
С гайками всё наоборот: покрытие уменьшает отверстие. Даже поле 6G со смещением +32 мкм не выдерживает слой 10 мкм: наименьший D2 у M10×1,5 станет 9,058 − 0,040 = 9,018 мм, а для 6H нужно не меньше 9,026. Под заметные покрытия выпускают метчики с увеличением 6H+0,1 и 6H+0,2 — средний диаметр больше на 0,1 и 0,2 мм. В каталоге Völkel они рассчитаны на слой около 25 и 50 мкм.
Для горячего цинкования, где слой измеряется десятками микрон, есть отдельные поля: болт до цинкования делают по 6az (ISO 965-4), гайку под оцинкованный болт — по 6AZ или 6AX (ISO 965-5).
Дюймовая и трубная резьба
Метрические поля 6H и 6g к дюймовой и трубной резьбе не применяют — у каждой системы свои обозначения классов.
| Обозначение | Что это | Как читать класс |
|---|---|---|
| UNC, UNF1/4"-20 UNC-2A | американская дюймовая, угол 60° | 1A, 2A, 3A — болт; 1B, 2B, 3B — гайка. 2A/2B — общего назначения, 3A/3B — точнее. 1/4"-20: диаметр 6,35 мм, 20 витков на дюйм, шаг 1,27 мм |
| GG 1/2 A | трубная цилиндрическая, 55° | класс A или B ставят только у наружной резьбы, A точнее. Герметичность дают прокладка или уплотнение, а не сама резьба |
| R, Rp, Rc | трубная коническая R в паре с цилиндрической Rp или конической Rc | уплотнение по резьбе; проверяют калибрами с привязкой по оси |
| NPT, NPTF1/2"-14 NPT | американская трубная коническая, 60° | с R не взаимозаменяема — у R угол 55°. NPTF рассчитана на герметичность без уплотнителя |
| BSW, BSF1/2"×12 BSW MED | британская Витворта, 55° | MED — средний класс этой системы; это не 6g и не 2A |
| TrTr 20×4-7H | трапецеидальная, 30° | свои поля: 7H для гайки, 7e и 8e для винта |
| STISTI M10×1,5 | увеличенная резьба под проволочную вставку | режут метчиком STI и проверяют калибром STI; после установки вставки получается обычная M10×1,5-6H |
У американских метчиков встречаются пределы H1, H2, H3 — это шаги по 0,0005 дюйма (12,7 мкм) по среднему диаметру. Класс резьбы 2B и предел метчика H — разные вещи, в заявке указывают оба.
Дюймовые, трубные и STI-метчики
Все метчики → Добавить в корзину
 Добавить в корзину
 Добавить в корзину
Как проверить резьбу и отверстие
Надёжно проверить резьбу в цеху можно только калибром. Для гайки — калибр-пробкой, для болта — калибр-кольцом. Проходная сторона (ПР, GO) должна навинчиваться на всю длину без усилия. Непроходная (НЕ, NO GO) навинчиваться не должна: как правило, ей разрешено зайти не больше чем на два оборота, точное правило дано в методике контроля.
Проверка «болт закрутился» ничего не доказывает: тонкий болт войдёт и в разбитое отверстие. Она показывает только, что собралась эта конкретная пара.
Калибр выбирают по полю детали на нужной стадии. Если резьба должна быть 6g после покрытия, нужно кольцо 6g, и проверяют после покрытия. Для резьбы под вставку — калибр STI до установки вставки. Гладкое отверстие H7 меряют гладким калибром-пробкой или нутромером в нескольких сечениях и направлениях: у входа отверстие часто больше, чем в глубине, и может быть овальным.
Калибры-кольца M10×1,5 6g
Все калибры →
 Добавить в корзину
| Что не так | Возможная причина | Что проверить сначала |
|---|---|---|
| Резьба больше нормы, непроходной калибр заходит | биение, не тот класс метчика, подача не совпадает с шагом | биение патрона, класс метчика, синхронизацию подачи |
| Резьба меньше нормы, проходной калибр не идёт | износ метчика, материал «садится» | кромки метчика; не нужен ли метчик с X или раскатник |
| Метчик ломается | стружка, упор в дно, мало смазки | глубину с учётом заборной части, СОЖ, диаметр отверстия под резьбу |
| Не собирается после покрытия | слой толще расчётного | толщину покрытия и стадию контроля |
Прежде чем менять класс метчика, проверьте станок, инструмент и материал. Замена 6H на «запасной» класс без причины часто прячет проблему, а не решает её.
Частые ошибки
- Считать 6H на метчике квалитетом IT6. Это поле резьбы, а не гладкого размера.
- Ждать от сверла h8 отверстие H8. h8 — допуск сверла, отверстие будет крупнее и грубее.
- Принимать отверстие по размерам развёртки. 20,009–20,017 мм — размеры инструмента, отверстие 20 H7 — это 20,000–20,021 мм.
- Считать 6e «грубее» 6g. Ширина допуска та же, отличается только смещение.
- Брать «+0,1 мм» как универсальный запас под любое покрытие. Запас считают по толщине слоя: четыре толщины на средний диаметр.
- Искать калибр 6HX. X — исполнение метчика, деталь проверяют калибром 6H.
- Переносить 6H и 6g на трубную G или дюймовую UNC.
Вопросы и ответы
Что такое квалитет простыми словами?
Это номер ступени точности для гладких размеров: диаметров валов, отверстий, хвостовиков. Номер задаёт ширину допуска — насколько размеры деталей могут отличаться друг от друга. Чем меньше номер, тем уже допуск: IT7 точнее IT8.
Какой квалитет точнее — 7 или 8?
Седьмой. Для диаметра 20 мм допуск IT7 равен 21 мкм, а IT8 — 33 мкм. Сравнивать квалитеты имеет смысл только при одном и том же номинальном размере.
Чем отличается H7 от h7?
Ширина допуска одинаковая, отличается положение. H7 — отверстие: размер не меньше номинала (20 H7 = 20,000–20,021 мм). h7 — вал или другой наружный размер: не больше номинала (20 h7 = 19,979–20,000 мм).
Какой квалитет даёт обычное сверло?
Сверло из быстрорежущей стали обычно даёт отверстие H11–H12, твердосплавное на жёстком станке — H8–H9. Допуск h8 в описании сверла относится к диаметру самого сверла. Если нужно H7, после сверления отверстие развёртывают.
Что означает 6H на метчике?
Это класс метчика для обычной внутренней метрической резьбы, по ISO он называется ISO 2. Цифра 6 — степень точности резьбы, а не квалитет IT6. Готовую резьбу проверяют калибром-пробкой 6H.
Какую плашку брать для обычного болта?
Плашку 6g — это стандартное поле наружной метрической резьбы, оно сочетается с гайками 6H. Если болт потом покроют цинком или другим покрытием, смотрите на плашки 6e.
Подберём инструмент под ваш допуск
Пришлите чертёж или фото маркировки — менеджер подберёт метчик, плашку или сверло и проверит наличие на складе.


